

El problema de les línies de plors a la superfície de colors de les caixes de vi es produeix amb freqüència? Per què no proveu aquest truc?
Tecnologia d’avantguarda, procés de premsa de post, tallats, estampació en calent, envasos de vi
En la producció diària, l’autor va trobar que quan la superfície de colors de la caixa de vi està enganxada, hi haurà els problemes següents a la línia de sagnat de la superfície de colors: si la protuberència de la línia de sagnat és massa profunda, després d’utilitzar la màquina de cola per cola, hi haurà una situació en què la sagnia no s’enganxa completament, donant lloc a la cola buida després que es formi la caixa de vi; Si la protuberància de la línia de sagnat és massa poc profunda, es requereix un plegament previ per modelar. En general, les línies de sagnat solen sobresortir massa profundament, donant lloc a una cola insuficient a la superfície i cola buida després de formar la superfície del color. Tot i això, les línies de doble sagnat són més propenses a la situació anterior a causa del seu espai estret. En aquest article, l’autor millorarà aquests problemes reduint el temps d’ajustament de la màquina de tallar la matriu i millorar l’estabilitat de la línia de sagnat alhora que s’assegura l’efecte de modelat.
Abans de la millora, la nostra empresa utilitzava generalment línies de fulla de 23,8 mm coincidents amb línies de sagnat punxegudes de 22,9 mm. A partir del gruix de la superfície del color, vam optar per utilitzar tires de sagnat de 0,3-1,0 mm per al motlle inferior i vam utilitzar cinta adhesiva per compensar la pressió a la part posterior del motlle inferior de la fulla. Aquest enfocament té els problemes següents:
(1) La tira de sagnat ha de ser coincidida i unida segons la línia de sagnat de la fulla i transferida al motlle inferior mitjançant la sagnia de la fulla. Si es tracta d’una posició de doble línia de sagnat, és difícil d’instal·lar a causa de l’amplada de la franja de sagnat. La tira de sagnat s’ha d’instal·lar dues vegades a través de la línia de sagnat de la fulla. Per a motlles amb més línies de sagnat, es necessita molt temps per instal·lar la tira de sagnat mitjançant el mètode de transferència de sagnat de la fulla. A causa del mètode d’instal·lació de la franja de sagnat és unir la franja de sagnat a la posició de la línia de sagnat de la fulla i, després, transferir -la al motlle inferior, aquest tipus de transferència pot donar lloc a la vora de la franja de sagnat no s’adhereix completament. Després de tallar el matriu, hi haurà passos a la vora de la línia de sagnat de la superfície del color, que afectarà l’estètica i l’aplicació adhesiva de la superfície del color.
(2) Utilitzeu tires de sagnat per combinar superfícies de colors de diferents gruixos i ajusteu el gruix de les tires de sagnat utilitzades en qualsevol moment. Si el mestre de tall de matrius no té experiència i no pot controlar el gruix de la franja de sagnat i la pressió del paper de suport local correctament, pot provocar que la sagnat sigui massa profunda o massa poc profunda després de tallar-se. Al mateix temps, a causa del problema de compatibilitat entre la franja de sagnat i la superfície de colors, es triga molt a reparar el fons amb la cinta adhesiva.
(3) Si hi ha restes o deixalles que cauen a les ranures de la franja de sagnat, és fàcil provocar un trencament de sagnat del producte o produir residus per lots; La tira de sagnat és un producte de plàstic amb una vida útil relativament curta.
(4) Quan es forma la superfície de colors de la caixa de vi, si la línia de sagnat és massa profunda després de l'aplicació de l'adhesiu, no s'omplirà completament, donant lloc a cola buida a la caixa de vi; La línia de sagnat és massa poc profunda. Quan formeu manualment el cos de la caixa, cal plegar completament la línia de sagnat, que requereix un treball manual addicional. A més, és possible que el plegament pre -plegable no pugui plegar completament a la línia de sagnat, donant lloc a que la superfície del color del paper sigui desballestament.
(5) La superfície del color amb un gran nombre de patrons i línies de sagnat requereix un temps d'ajustament relativament llarg de la màquina, i algunes matrius de tall requereixen 4-6 hores de temps d'ajustament de la màquina.
Seleccioneu diferents tipus de línies de sagnat basades en el gruix del paper
Després de l’anàlisi de l’autor, es va trobar que els materials i els gruixos comuns per a les superfícies de colors de la caixa de vi es divideixen principalment en paper especial de 150-250g/m2 amb un gruix de 0,17-0,28 mm, 215-275g/m2 de plata amb un gruix de 0,26-0,34 mm i superfícies de colors amb gruixos de pel·lícules més gruixudes, com ara films i pel·lícules de raspallat. A causa del gruix de pel·lícula més gruixut, el gruix global de la superfície de colors pot fins i tot arribar a 0,5 mm o més.
En general, cal combinar el gruix del paper i l’alçada de la línia de sagnat. Com més gruixut sigui el paper, més curta sigui l’alçada de la línia de sagnat. Per contra, com més prim sigui el paper, més alta és l’alçada de la línia de sagnat utilitzada. La sagnia original apuntada tenia una diferència d’alçada de 0,9 mm de la línia de la fulla, que es basava completament en la tira de sagnat i el paper de suport per adaptar-se a la sagnia de tall. La tira de sagnat és un producte de plàstic amb una vida útil curta i la diferència d’alçada entre la sagnia punxeguda i la línia de la fulla és massa gran. El mètode de tall de matrius determina que l'estabilitat de la sagnia no és gaire bona.
L’autor va triar un sagnat punxegut de 23,4-23,6 mm per utilitzar-se amb una línia de fulla de 23,8 mm, reduint la diferència d’alçada entre la sagnia punxeguda i la línia de la fulla i controlant-la a 0,2-0,4 mm. El gruix de la superfície de color de tall de matrius és generalment de 0,2-0,3 mm, cosa que redueix considerablement la diferència d'alçada entre la línia de sagnat i la línia de la fulla, i millora encara més l'estabilitat de la sagnia de tall. Tanmateix, el mètode d’instal·lació i l’alçada de la franja de sagnat necessiten urgentment un material de motlle inferior que pugui substituir la franja de sagnat.
Ajusteu el motlle inferior
Quan s'utilitzen tires de sagnat al motlle inferior, hi ha un problema de difícil instal·lació de tires de sagnat en la posició de doble sagnat, que requereix temps i laboriós. L’alçada de la franja de sagnat es troba generalment entre 0,3-1,0 mm, l’amplada de la ranura al mig de la franja de sagnia es troba generalment entre 1,2-3,0 mm, i l’amplada de la franja de sagnat en general és generalment de 5,5 mm. És particularment problemàtic gestionar la doble sagnia. Primer, premeu la sagnia en un costat de la doble sagnia, reinstal·leu la franja de sagnat i, a continuació, instal·leu urgentment una altra tira de sagnat i, a continuació, utilitzeu una màquina de tallar per morir per prémer l’altra banda de sagnat. Després d’ajustar l’altura de la franja de sagnat, trobar un material de motlle de fons estable s’ha convertit en el factor més gran que limita el tall de matrius. Els materials massa suaus o massa durs, òbviament, no són adequats. L’autor opta per utilitzar una línia de sagnat de 23,4-23,6 mm, amb una diferència d’alçada de 0,2-0,4 mm de la línia de tall de 23,8 mm. Després d’eliminar el gruix de la superfície de colors, s’ha de seleccionar el gruix del material que s’utilitza per substituir el motlle inferior entre 0,1-0,3 mm. La variació de gruix del material del motlle inferior és relativament petita, millorant encara més l'estabilitat de tallar la matriu.
De manera que l’autor va triar un pegat PTFE amb un gruix de 0,18-0,30 mm, tal com es mostra a la figura 1. Primer, tota la peça del pegat PTFE es va unir al motlle inferior. A continuació, utilitzant una matriu de tall, es va tallar el motlle inferior i es van pressionar les formes de les línies de tall i sagnat del motlle inferior. Finalment, es va treure la zona fora del tall de matrius amb una fulla. Utilitzant aquest mètode per tallar el matriu, la franja de sagnat es pressiona amb una premsada dura. La comparació de diferents efectes de sagnat sobre el producte acabat es mostra a la figura 2.
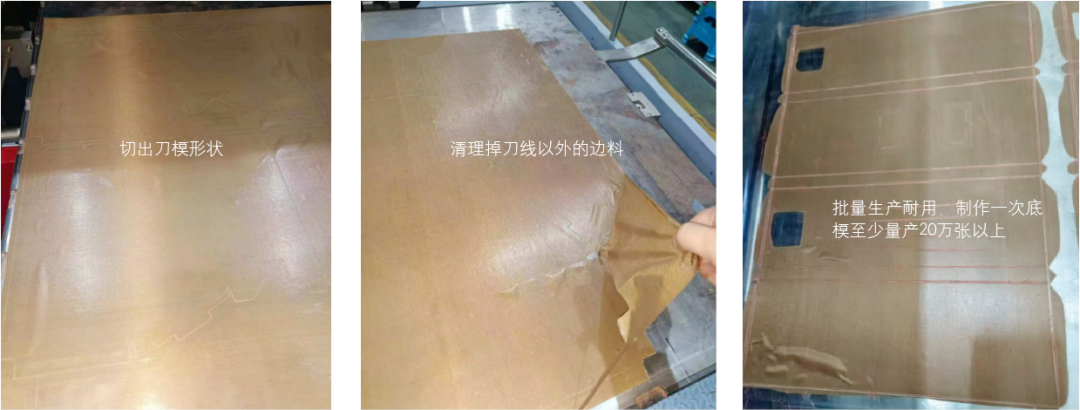
Figura 1 Mètode d’instal·lació del pegat PTFE al motlle inferior
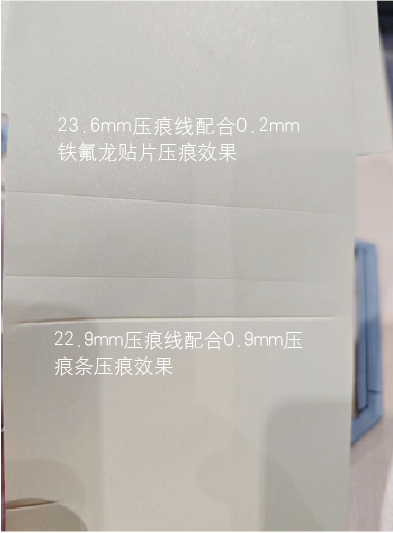
Figura 2 Comparació de productes acabats amb diferents efectes de sagnat
Després de millorar el mode de premsat dur per tal de tallar, la planitud de la línia de sagnat posterior és bona, es millora la protuberància global de la línia de sagnat i els passos de vora gairebé s’eliminen. El procés posterior és més fàcil d’aplicar cola i el plegament frontal també es pot plegar al seu lloc. La situació de cola buida es millora significativament un cop es formi la superfície del color; Al mateix temps, estalvia molt el temps d’instal·lació del motlle inferior. El temps originalment estimat de 4-6 hores per instal·lar la tira de sagnat es pot escurçar fins a 1 hora. Després que la pressió global del motlle inferior sigui uniforme, la pressió a la placa superior es pot ajustar amb un paper inferior suplementari, que només requereix petits ajustaments localment i també estalvia temps per a la instal·lació manual del paper inferior suplementari. A més, el pegat PTFE s’instal·la en conjunt, amb una millor uniformitat de pressió en comparació amb la franja de sagnat, que també estén la vida útil de tallar.
Aquest article millora la línia de sagnat i el motlle inferior de tall de matrius optimitzant-les. S'utilitza una línia de sagnat punxada de 23,4-23,6 mm en lloc de la línia de sagnat apuntada de 22,9 mm i s'utilitza un pegat PTFE de 0,18-0,30 mm de gruix en lloc de la franja de sagnat de 0,30-1,00 mm de gruix. Això soluciona el problema de la cola que s’enganxa al punt de sagnat, redueix el temps per tallar la calibració de la placa i millora l’estabilitat de tall de matrius.