

Com resoldre les bombolles d'aire en productes-perfectes? Un resum complet de l'experiència d'un expert en enquadernació perfecta veterà!
Amb el desenvolupament continu de la tecnologia d'impressió, l'enquadernació sense fil ocupa una posició important en llibres de text, ajuts educatius i enquadernació de llibres a causa de la seva alta eficiència d'enquadernació i baix cost. Tanmateix, el problema del dors buit en els productes-enquadernats en llibres fa temps que preocupa a diverses empreses d'impressió. Aquest problema no només redueix la robustesa i la vida útil del llibre, sinó que també afecta seriosament la seva qualitat d'aspecte, provocant queixes i devolucions dels clients, provocant pèrdues econòmiques per a l'empresa.
Amb molts anys d'experiència operant línies d'enllaç de grapes, estudi i analitzo contínuament tot el procés d'enquadernació de grapes. Exploraré les causes de la cavitació des de múltiples perspectives, com ara equips, processos, materials i operacions, combinades amb casos de producció reals, i proposaré suggeriments per optimitzar el procés de grapa. L'objectiu és oferir solucions pràctiques per a la indústria de la impressió i millorar la qualitat general dels productes bàsics.
Les formes de cavitació en els productes d'unió adhesiva
Els buits dels productes d'enquadernació apareixen principalment en forma de bresca-obvi, com petits forats o bombolles als extrems superior i inferior del llibre, i pressionar amb força dóna una sensació de desnivell al llom. Les manifestacions específiques són les següents:
01/ Distribució desigual de l'adhesiu termofusible
Com es mostra a la figura 1, a la capa d'adhesiu curat, es poden veure buits evidents-formats de bombolles o, en algunes zones, no hi ha punts en blanc coberts per l'adhesiu de fusió en calent. Les bombolles causen una àrea d'unió insuficient en aquesta zona, mentre que les zones buides perden completament la força d'unió. En dividir el llibre des de la meitat del llom, podeu veure que parts del llom no estan cobertes amb cola termofusible o estan insegures, amb buits.
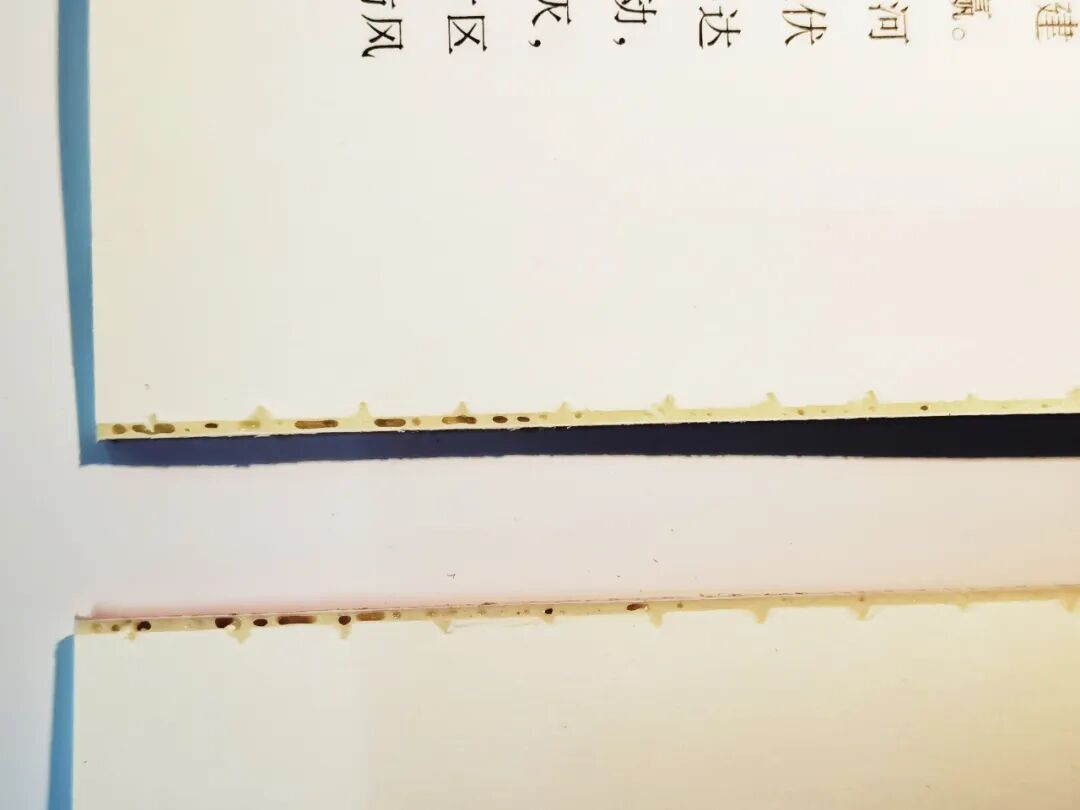 Figura 1: La cola en algunes zones del llom del llibre és prima, amb buits.
02/ Gruix de la capa de cola inconsistent
Aquest problema fa que la superfície del llom del llibre sigui desigual (ondulada), que es manifesti específicament com a protuberància irregular, cops o depressions al llom del llibre curat, en lloc d'una superfície llisa i uniforme (com es mostra a la figura 2). També pot haver-hi diferències notables en el gruix de la capa de cola a les vores superior i inferior (com es mostra a la figura 3).
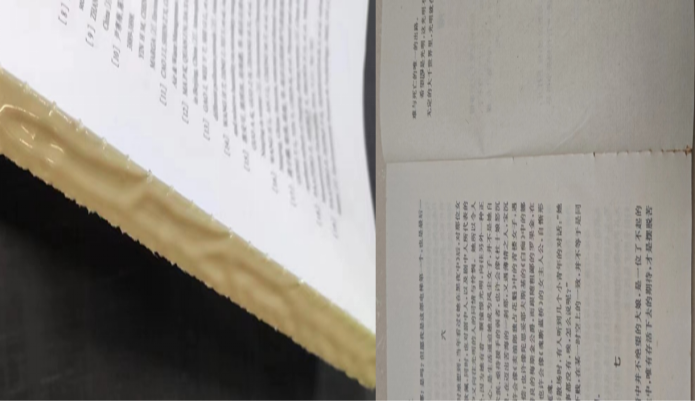
Figura 2 Superfície irregular del llom del llibre
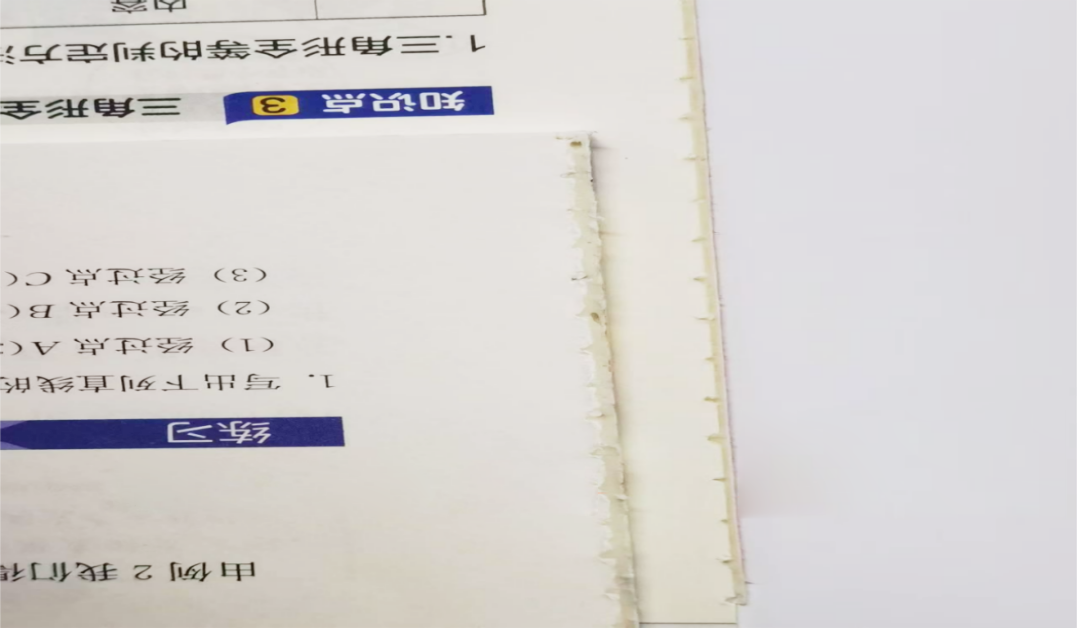 Figura 3: hi ha una diferència significativa en el gruix de la capa de cola al cap i la cua.
Impacte de les bombolles d'aire en la qualitat dels productes encolats
01/ Afectar l'aspecte del producte
En primer lloc, fa que el llom del llibre sigui desigual o enfonsat localment, afectant la planitud del llom i l'estètica general. En segon lloc, les bombolles d'aire al cap i la cua afecten l'experiència de lectura dels clients o lectors.
02/ Les bombolles d'aire greus afecten la fermesa
Les bombolles d'aire greus creen zones buides de cola, fent que les pàgines siguin fàcils de separar, reduint la fermesa, fallant les proves de tracció i, en casos greus, causant trencaments del llom del llibre, pàgines soltes i altres problemes greus de qualitat.
03/ Conduint a devolucions i queixes de clients
Les bombolles d'aire més grans d'1 mm al cap i a la cua poden provocar devolucions o queixes dels clients, i fins i tot sancions, que afectin la reputació de l'empresa. En casos de bombolles d'aire especialment greus, els productes es poden jutjar com a no qualificats en els controls puntuals de qualitat, causant un dany greu a la credibilitat de l'empresa.
Anàlisi de les causes de les bombolles d'aire en productes encolats
01/ Ajust inadequat del mecanisme d'aplicació de cola
(1) Control inadequat de la temperatura de la cola: la temperatura de la cola massa alta o massa baixa afecta directament la fluïdesa i l'adhesió de la cola de fusió en calent, provocant una aplicació desigual i afectant la qualitat de la cola del bloc de llibres. Les diferències en el nombre de fulls impresos també afecten el temps de refredament i solidificació de la cola de fusió en calent, per la qual cosa cal ajustar la temperatura de la cola segons els canvis de temperatura estacionals i ambientals.
(2) Posició d'alçada inadequada del corró de cola: si el corró de cola és massa alt o massa baix, la cola de fusió calenta es distribueix de manera desigual, donant lloc a una cola buida i afectant la força d'unió del llibre.
(3) Gruix i viscositat inadequats de la cola de fusió en calent: el gruix de la capa de cola s'ha d'ajustar segons el gruix del llibre, normalment controlat dins del rang d'1,0 ± 0,2 mm (ajustat segons correspongui en funció del gruix del bloc de llibre, com es mostra a la figura 4, on la capa de cola és massa prima). La viscositat inadequada de la cola de fusió en calent també afecta la uniformitat de l'aplicació de la cola i la força d'unió.
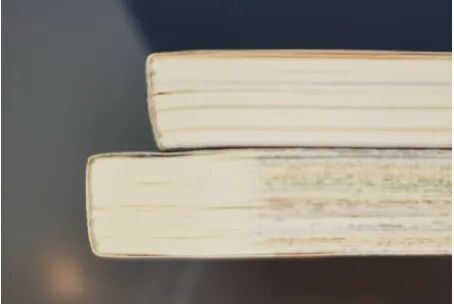
Figura 4 La capa de cola és massa prima
(4) Si el rodet de cola no està col·locat correctament, farà que les zones del llom del llibre no tinguin cola (com es mostra a la figura 5).
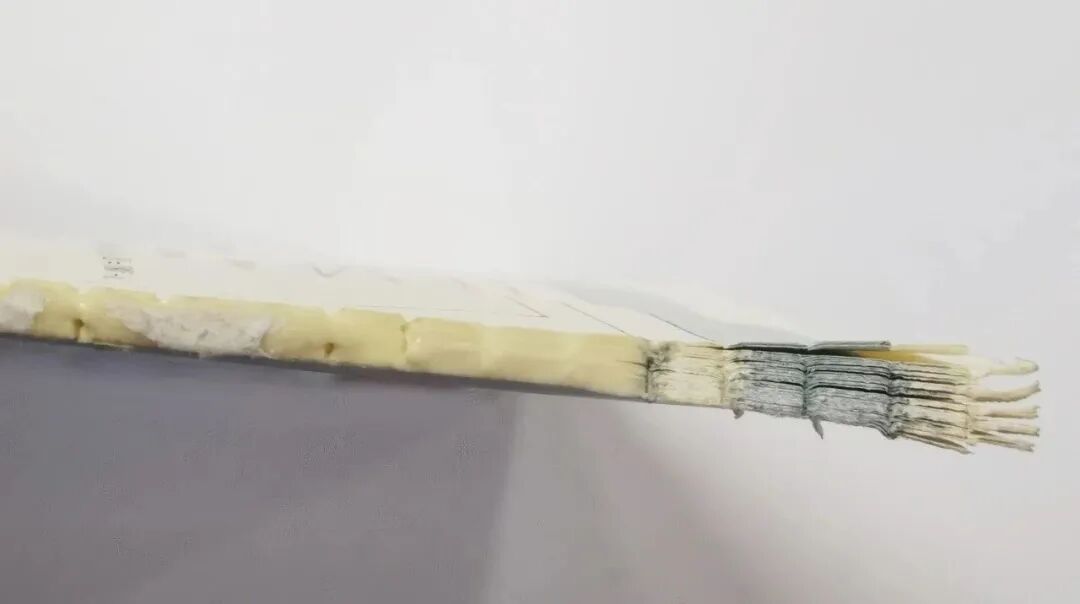 Figura 5 La posició on s'aplica la cola al corró és inexacta i no hi ha cola al peu
02/ Ajust inadequat del ganivet de fresat posterior
(1) La vora de tall del ganivet de fresat posterior està molt desgastada. Si la superfície del llom del llibre després del fresat no està fresada correctament, és desigual o té fragments fresats, afectarà la qualitat de l'aplicació de cola (com es mostra a la figura 6).
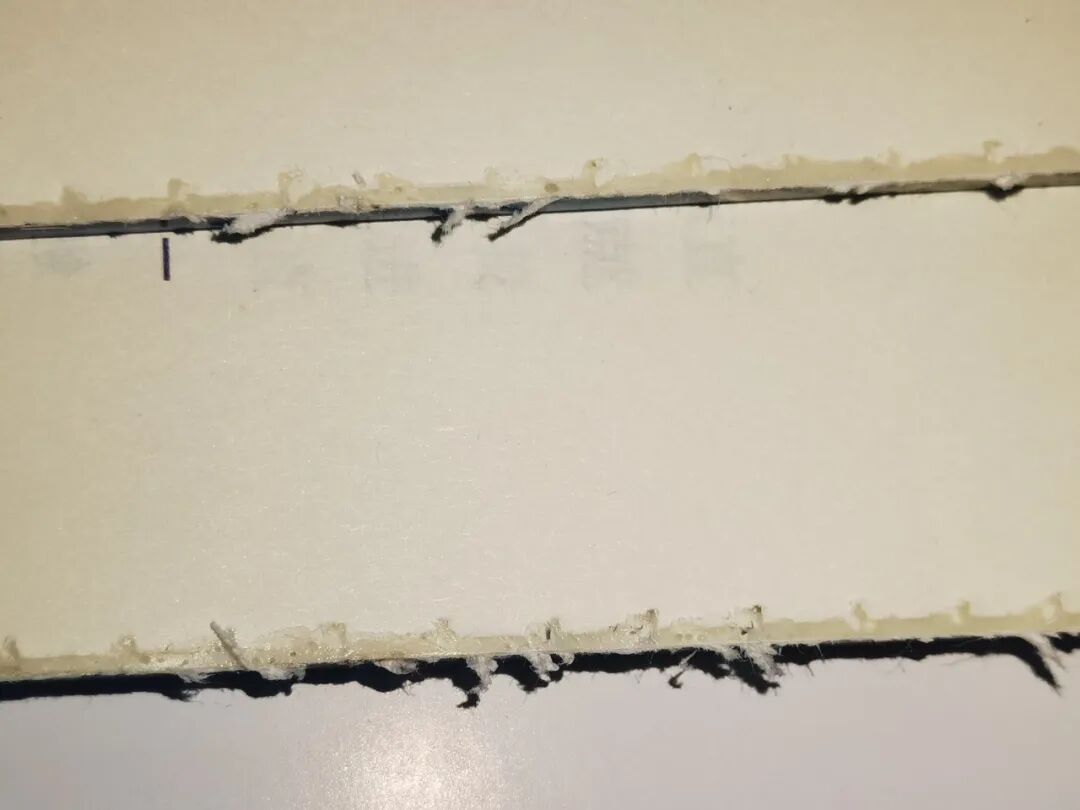 Figura 6: La superfície del llom del llibre no està completament fresada
(2) Si l'espai entre la fresa posterior i la placa de pressió és massa gran, pot provocar que la vora del nucli del llibre s'aixequi, donant lloc a un suport de fresat desigual.
(3) Ajust inadequat de la distància vertical des del pla horitzontal de la fresa posterior fins a la vora del clip: si la distància és massa gran i la part exposada de la grapa no té prou tensió, provocarà un afluixament entre els papers, augmentarà la profunditat de penetració de l'adhesiu de fusió en calent i augmentarà el gruix de la columna, donant lloc a un gruix superior al tall, com ara bombolles, bombolles i problemes. arrugues, que també complica el tall dels productes acabats; Si la distància és massa petita, afectarà la profunditat de penetració de l'adhesiu de fusió en calent i la força d'unió.
03/ Ajust inadequat del mecanisme de conformació del suport
(1) Alçada o equilibri incorrectes del mecanisme de formació de suport: si totes les bombolles apareixen al llom del llibre, s'ha d'ajustar l'alçada del mecanisme de formació de suport; Si apareixen bombolles a la part superior o inferior del terra, utilitzeu un nivell per ajustar l'equilibri del suport.
(2) El temps d'acció de subjecció del llibre del mecanisme de suport i martell no coincideix: "Preneu cap amunt primer, després subjecteu-lo", "Aixequeu al mateix temps". Si el temps no coincideix, també es poden produir bombolles. En aquests casos, s'ha d'ajustar el temps d'acció de subjecció del llibre del mecanisme de suport i martell.
04/ Selecció i plegat incorrectes del paper
(1) Paper lleuger: el paper lleuger és més suau que el paper offset normal. Si les pàgines no estan completament aplanades, es poden formar bosses d'aire, que poden provocar fàcilment buits a la part posterior del llibre.
(2) Desigualtat important en la quantitat de paper de coberta i de cos: el paper de la portada ha de ser superior a 200 g/m2, però el paper del cos ha de ser inferior a 65 g/m2, la qual cosa fa que la coberta arrossegui el text després de donar forma i que la part posterior quedi buida.
(3) Plegat i apilament inadequats: el plegat o l'apilament inadequat de les pàgines pot provocar plecs o superfícies irregulars (especialment les espines ondulades), fent que l'adhesiu de fusió en calent no s'adhereixi de manera uniforme, donant lloc a un buit a la columna.
05/ Ajust inadequat de la ranura
(1) Si l'espaiat i la profunditat de les ranures no compleixen els requisits estàndard, és possible que l'adhesiu de la part posterior del llibre no s'ompli correctament, donant lloc a espais buits.
(2) El desgast greu del ganivet de ranurar, la profunditat desigual de les ranures a la part posterior del llibre i la cola de fusió calenta és difícil d'omplir, cosa que afecta la qualitat de l'aplicació de la cola (com es mostra a la figura 7).
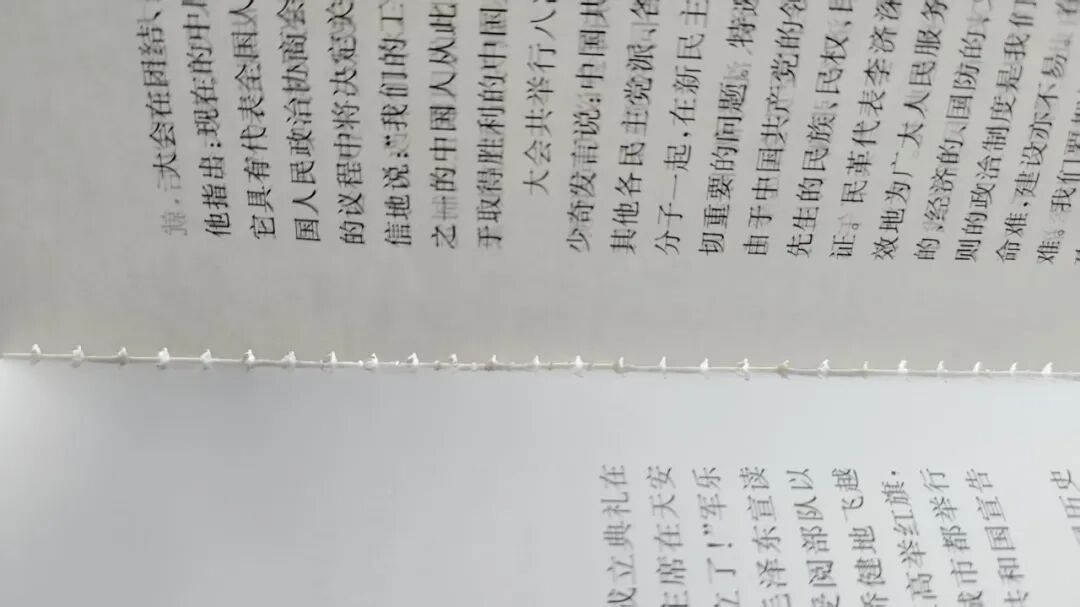 Figura 7: Les fulles de ranura estan molt gastades, amb profunditats desiguals de ranures a la part posterior del llibre
(3) Si l'angle entre el ganivet de ranurar i la part posterior del llibre és incorrecte, els trossos de paper i les fibres de paper poden bloquejar l'obertura de la ranura després de la ranura, evitant que la cola de fusió calenta penetri a la ranura, donant lloc a una cola insuficient i desigual a la part posterior i provocant bombolles a la columna.
06/ Ajust inconsistent de la força de subjecció per a clips de llibre
Quan la força de subjecció de cada clip a la màquina d'enquadernació és inconsistent, el nucli del llibre dins del clip amb una pressió massa baixa pot ser arrossegat per la placa de fresat a través de l'estació de suport de fresat, fent que el fresat sigui desigual (inclinat). Després de passar per les ranures, la profunditat de les ranures frontals i posteriors del nucli del llibre i el llom es torna desigual, donant lloc a un suport i una força de suport desiguals, que condueixen a lloms buits.
07/ Ús inadequat d'adhesiu termofusible
(1) No seleccionar el model d'adhesiu de fusió en calent correcte en funció del tipus de paper: s'han d'utilitzar diferents tipus de paper, com ara paper recobert, que hauria de ser el tipus adequat. No barregeu diferents models de cola termofusible (quan canvieu la cola, cal netejar a fons l'olla de cola), en cas contrari, l'adhesiu de la part posterior del llibre serà desigual, provocant bombolles.
(2) La velocitat de la màquina no coincideix amb l'adhesiu de fusió en calent: el temps de curat per a l'adhesiu d'alta velocitat - és de 3 a 5 segons, el temps d'obertura és de 5 a 7 segons; La cola-a baixa velocitat cura durant 8-13 segons i s'obre durant 9-15 segons. La selecció incorrecta de l'adhesiu de fusió en calent, així com els temps de curat i d'obertura massa ràpids o massa lents, també poden afectar la qualitat de l'aplicació de la cola i provocar bombolles.
(3) Qualitat inestable de l'adhesiu de fusió en calent: alguns adhesius de fusió en calent són de mala qualitat i contenen moltes impureses, cosa que pot provocar que les impureses s'adhereixin a la barra de calefacció de l'olla de cola o obstrueixin la canonada de goma o la roda de goma, donant lloc a una aplicació desigual de cola i la formació de cavitació.
Solucions per a la cavitació en productes d'enquadernació adhesiva
01/ Optimització i ajust dels estàndards del mecanisme d'aplicació de cola
(1) Ajusteu la temperatura de la cola: ajusteu la temperatura de la cola segons la temperatura ambient per assegurar-vos que la diferència de temperatura es controli dins del rang de ± 5 graus. Per exemple, a l'estiu, la temperatura de la cola es pot configurar a 160 graus, i a l'hivern, es pot augmentar a 170 graus.
(2) Ajusteu l'alçada de la roda de goma: comproveu i ajusteu l'alçada del corró de goma i del corró d'anivellament per assegurar-vos que la pressió sobre la roda de goma sigui uniforme i adequada, evitant una pressió excessiva o baixa.
Recomanat per a l'olla d'imprimació número 1: sense . 1 espai entre rodes de goma amb nucli de llibre de 0,50 ~ 0,80 mm; Sense . 2 espai entre rodes de goma amb nucli de llibre 0,80 ~ 1,00 mm; espai uniforme de rodes de goma amb nucli de llibre 0,85 ~ 0,90 mm.
Recomanat per a l'olla de goma base número 2: l'espai entre rodes de goma no . 1 és de 0,80 ~ 1,00 mm; No hi ha . 2 espai entre rodes de goma d'1,80 ~ 2,00 mm; L'espai uniforme de les rodes de goma és d'uns 2,00 mm.
(3) Optimize the thickness and viscosity of the hot melt adhesive: adjust the adhesive thickness according to the thickness of the book, select a stable quality of the adhesive, and adjust the glue roller breaking point. Book thickness, adhesive layer thickness, and explanation references are as follows: Book thickness < 10mm, recommended adhesive layer thickness 0.6~1.0mm; thin books should avoid spine hardening caused by excessive adhesive thickness; book thickness 10~30mm, recommended adhesive thickness 1.0~1.5mm; medium thickness books should balance hot melt adhesive penetration and strength; book thickness >30 mm, gruix recomanat de la capa adhesiva d'1,5 ~ 2,0 mm. Per a llibres gruixuts, augmenteu la cola per omplir les ranures i també utilitzeu la tecnologia d'extracció de ranures (profunditat de ranura superior o igual a 1,5 mm).
02/ Millora del procés de fresat posterior
(1) Inspeccioneu regularment la vora del fresat posterior: l'estàndard d'inspecció és que no hi ha defectes externs ni passivació a la vora de tall, i l'efecte de fresat (planitud del suport, rugositat) i els paràmetres del procés (coherència de profunditat) es verifiquen exhaustivament. Si cal, s'ha d'esmolar o substituir (com es mostra a la figura 8).
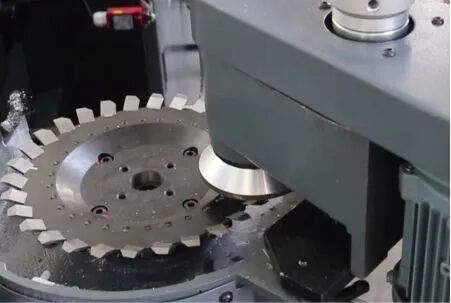
Figura 8 Inspeccioneu regularment la fulla de fresat del llom del llibre
(2) Ajusteu l'espai lliure entre la fulla de fresat i la placa de pressió: ajusteu l'espai lliure entre els discs de tall davanter i posterior i la fulla de fresat a 0,1-0,3 mm (mesurat amb un calibre), no superior a 0,3 mm, per assegurar-vos que el llom del llibre sigui suau després de fresar (com es mostra a la figura 9).
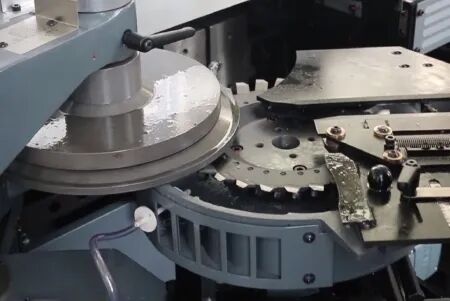
Figura 9 Ajust de la bretxa entre el ganivet de fresat posterior i la placa de premsa
(3) Correcció de la distància vertical des de la superfície horitzontal del ganivet posterior de fresat fins a la vora inferior de la pinça del llibre: ajusteu correctament la part de la pinça del llibre exposada a l'enquadernació del llom del bloc del llibre; generalment, es recomana 10 mm. Part exposada a la quantitat de fresat=d'enquadernació + 10 mm. Si la part exposada a l'enquadernació és de 13 mm, la quantitat de fresat és de 3 mm.
(4) Profunditat de fresat posterior: el gruix general del paper és d'1,5 a 3,0 mm (el paper de 80 g/m² té un gruix d'uns 2,0 a 2,5 mm). Utilitzeu un bloc de llibres de residus per al fresat de prova i comproveu si la profunditat posterior del fresat és uniforme (es qualifica una diferència de profunditat inferior o igual a 0,1 mm).
03/ Ajust del Mecanisme de Formació de Blocs de Llibre
(1) Ajust de l'alçada del mecanisme de formació de blocs de llibres: ajusteu l'alçada del mecanisme de formació de blocs de llibres segons la quantitat de protuberància del bloc de llibres. Prenent com a exemple el model de precisió Cambridge 12000, atureu el bloc de llibre fresat a la posició zero per sobre de la màquina de carcassa. En aquest moment, la taula de carcassa es troba al punt més alt i la distància des de la superfície de treball de la inserció del carril guia fins a la placa de baixa pressió de la taula de carcassa és de 138,5 mm, amb un error de 0,1 mm. En aquest punt, l'alçada del mecanisme de formació només suporta fermament el llom del llibre després de l'aplicació de cola.
(2) Ajust de l'equilibri del mecanisme de formació: ajusteu l'equilibri del mecanisme de formació segons les bombolles d'aire al cap i la cua del llibre per assegurar-vos que el llom del llibre es formi de manera uniforme, amb un error de davant-a-darrera de 0,1 mm (vegeu la figura 10).
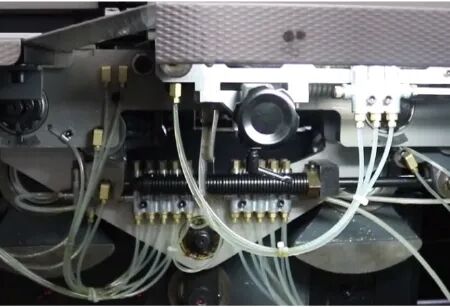 Figura 10 Ajust de l'equilibri del mecanisme de formació de lligant
04/ Mesures del procés d'optimització del paper
(1) Mesures d'optimització per al paper lleuger: el paper lleuger s'ha de compactar i empaquetar abans d'enquadernar i col·locar-lo durant més de 8 hores; trieu l'adhesiu termofusible adequat; ajusteu adequadament la velocitat, la pressió i altres paràmetres de la màquina d'enquadernació perfecta per garantir que l'adhesiu de fusió en calent es distribueixi uniformement i penetri completament.
(2) Control de la planitud del bloc de llibres: ajusteu el nivell superior de la plataforma de llibres per garantir la planitud de la part posterior fresada i la profunditat de la ranura de la puntuació, assegurant que el bloc de llibres estigui net, sense arrugues ni ondulacions.
(3) Comunicar-se amb l'editor amb antelació. Quan dissenyeu i seleccioneu materials, intenteu evitar l'ús de papers de portada i bloc de llibre amb una gran diferència de pes base. Si cal durant el disseny, proveu d'afegir insercions o intercalats per fer la transició de la tensió entre els dos.
05/ Ajust del mecanisme de puntuació
(1) Augmenteu la profunditat de la puntuació a uns 1,2 mm i assegureu-vos que l'adhesiu de fusió en calent penetri completament a la ranura.
(2) Controleu la distància entre puntuacions entre 5,0 i 7,0 mm.
(3) Comproveu i substituïu regularment el ganivet de fresat i el bloc de tall de fresat a temps.
(4) Requisits estàndard per a la ranura de puntuació: distància entre ranures 5,0–7,0 mm; profunditat de les ranures 1,5 ± 0,5 mm.
06/ Ajust de la força de subjecció de la pinça de llibre
(1) Determineu la relació entre el gruix del llibre i la força de tancament, amb estàndards de referència tal com es mostra a la taula 1.
Taula 1 Relació entre el gruix del llibre i la força de subjecció
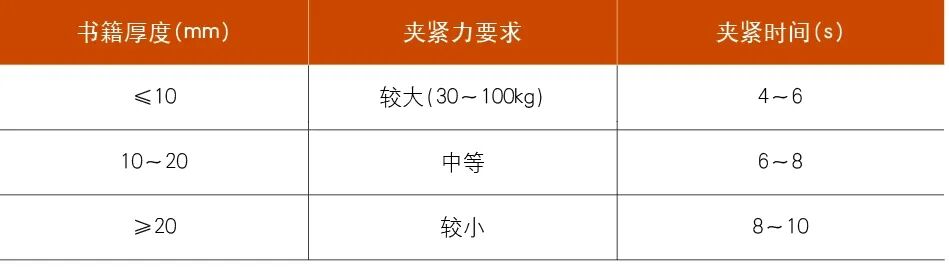
(2) Diferents dispositius poden detectar dades de gruix del llibre mitjançant sensors de gruix, i el controlador fa coincidir automàticament el desplaçament de les plaques de subjecció per controlar amb precisió la bretxa de subjecció. Per exemple, quan es detecta un gruix de llibre de 15 mm, la placa de subjecció es mou a un espai de=15 mm més la compensació de la capa de cola (uns 0,5 mm). Alternativament, la força de subjecció de cada pinça de llibre es pot fer consistent ajustant la pressió de la molla de torsió de cada pinça a la màquina host.
(3) Després de la fixació, si la contracció del bloc de llibres és inferior o igual a 2,5 mm, es considera qualificat. Inspeccioneu aleatòriament el llom del llibre per detectar defectes com ara arrugues, bombolles, cola exposada o desbordament de cola.
Per resoldre el problema del buit en productes-perfectes, cal abordar diversos aspectes, com ara l'equip, el procés, els materials i el funcionament. Mitjançant l'anàlisi i l'optimització sistemàtiques, es pot millorar de manera efectiva l'estabilitat de la qualitat del producte-perfecte. Les solucions descrites en aquest article s'han verificat en la producció real i tenen la intenció de proporcionar idees als companys per resoldre problemes en el procés d'enquadernació perfecta sense fil i ofereixen un valor de referència per als operadors de màquines d'enquadernació perfecta i enginyers de qualitat.