

Anys de mesura real revelada, impressió d'injecció de tinta de paper d'alumini, la clau són dos problemes
En el procés d'impressió tradicional, els materials de paper d'alumini en rotlle sovint s'imprimeixen flexogràficament i s'imprimeixen fulls individuals de paper d'alumini amb impressió offset. Per exemple, per tal de millorar la vivacitat dels colors i millorar l'adhesió entre la tinta i els materials de paper d'alumini, a la indústria s'utilitzen habitualment tintes especials amb resina de copolímer d'acetat de clorur de vinil o poliftalamina com a components principals.
Amb la creixent demanda de mercat personalitzat i l'entorn ràpid i canviant del mercat, la proporció de comandes d'impressió per a lots petits i múltiples varietats de materials de paper d'alumini continua augmentant. La impressió d'injecció de tinta s'ha convertit en una adreça important per adaptar-se a aquesta demanda amb els seus avantatges bàsics de lots petits i personalització, però la manera d'assegurar una alta qualitat d'impressió en la impressió de material de paper d'alumini i potenciar les empreses s'ha convertit en un problema urgent que ha de resoldre la indústria.
Les necessitats i els punts dolorosos de la impressió d'injecció de tinta en l'aplicació de materials de paper d'alumini
El paper d'alumini és significativament diferent dels materials d'impressió tradicionals com ara paper, PVC, PET, BOPP, etc., i normalment s'enfronta als dos tipus de problemes bàsics següents en el procés d'impressió d'injecció de tinta sense tintes especials:
En primer lloc, la resistència a la tracció del paper d'alumini és gran, gairebé no -estirable, i la resistència a la llàgrima és petita i la superfície és llisa.
En segon lloc, l'energia superficial del material de paper d'alumini és baixa, donant lloc a una mala adherència després que la capa de tinta a la seva superfície estigui seca i és fàcil provocar la pèrdua de tinta.
A partir dels problemes anteriors, els actuals equips d'impressió d'injecció de tinta industrials del mercat poques vegades provan la impressió de paper d'alumini. L'autor s'ha dedicat a la recerca de solucions d'impressió digital d'injecció de tinta durant molts anys i ara comparteix experiència pràctica rellevant amb els seus companys per proporcionar referència per a aplicacions de la indústria.
Solució de punt de dolor d'impressió d'injecció de tinta de paper d'alumini
01
Resoldre els problemes de lliscament del paper, deflexió i rascades al broquet
Tenint en compte les característiques de la superfície llisa i la baixa extensibilitat del paper d'alumini, hem d'establir la tensió adequadament gran en la producció sota la premissa de no arrugar-se ni trencar-se, per evitar que el material llisqui sobre el corró de guia i evitar el fenomen de deflexió causat per la transmissió del material inestable. Al mateix temps, augmentar adequadament la tensió també pot millorar el problema de la deformació del material fins a cert punt i reduir la probabilitat que el broquet es ratlli.
Cal tenir en compte que no hi ha una referència estàndard unificada per a la configuració de la tensió - hi ha diferències en el sistema d'accionament servo i en els mètodes d'optimització de tensió utilitzats per diferents fabricants d'equips, i es recomana augmentar la tensió tant com sigui possible en la producció real sota la premissa d'assegurar-se que el material no llisqui.
02
Resoldre el problema de la mala adhesió de la tinta i la pèrdua de tinta
Per resoldre el problema de l'adhesió de la tinta, primer cal aclarir l'impacte bàsic de la tensió superficial: la tensió superficial de la tinta d'impressió d'injecció de tinta al mercat és generalment d'uns 38 dyn/cm, i només quan la superfície del material d'impressió pot ser superior a la tensió superficial de la tinta es pot aconseguir un bon efecte humectant per evitar la pèrdua de tinta. Tanmateix, la tensió superficial del paper d'alumini no tractat és difícil d'assolir més de 38 dines/cm; A més, la superfície del paper d'alumini no té porositat i la tinta no pot penetrar al seu interior per formar un "efecte d'ancoratge", fins i tot si la tinta es transfereix i s'asseca, encara és propensa a la pèrdua de tinta.
Com a resposta a aquest problema, sovint fem servir processos de tractament corona o pre{0}}recobriment per resoldre'l, i la pràctica específica és la següent.
(1) Procés de tractament Corona
El principi del tractament corona és aplicar un voltatge d'alta-freqüència entre l'elèctrode aïllant i el tambor dielèctric posat a terra, trencant i plasmant l'aire entre els dos pols. Quan aquestes partícules de plasma interaccionen amb la superfície del paper d'alumini, poden obrir els enllaços químics a la superfície del material, formar radicals lliures, accelerar l'activació de la superfície i, a continuació, millorar l'energia superficial i la humectabilitat de la superfície del paper d'alumini i, finalment, millorar la força d'adhesió entre la tinta i la superfície del paper d'alumini.
En la producció real, es pot instal·lar un dispositiu corona en equips d'impressió d'injecció de tinta per aconseguir un tractament corona en línia, però la potència corona s'ha de determinar mitjançant proves. Prenent com a exemple un equip de corona amb una potència de 2 kW, el paràmetre de prova convencional és del 30% ~ 50% de la proporció de potència; Si encara hi ha acumulació de tinta i caiguda de tinta a la impressió després d'utilitzar al voltant del 50% de la potència per al tractament corona, vol dir que el material de paper d'alumini ja no pot millorar l'efecte d'impressió mitjançant el tractament corona, i no cal continuar provant altres relacions de potència, i podeu recórrer a l'optimització del procés de pre-recobriment.
Després de les proves, es va trobar que el tractament corona pot millorar significativament l'energia superficial del paper d'alumini com a material conductor, però encara hi ha espai per a l'optimització de l'efecte (l'efecte de comparació es mostra a la figura 1).
Figura 1 Comparació dels efectes corona
(2) Procés de pre-recobriment
Després de proves del sistema-a llarg termini, l'autor va trobar que el procés de pre-recobriment pot millorar significativament l'efecte d'adhesió de la tinta, però cal centrar-se en tres qüestions bàsiques, a saber, la selecció del nombre de rodets anilox (controlant la quantitat de pre{-recobriment), el mètode de pre{-recobriment (en línia/fora de línia), i la solució de{4}} precobriment, en la{4}}} adaptabilitat que s'han de determinar mitjançant una prova de cribratge real.
La selecció de corrons anilox pot fer referència als següents estàndards: corrons anilox amb 600 ~ 1000 línies i càrrega de tinta d'uns 3,95 bcm³ que s'utilitza habitualment per pre-revestir materials convencionals; Per a materials especials com el paper d'alumini, es recomana triar rodets anilox amb unes 800 línies després de la prova, i el gruix del recobriment no ha de ser massa gruixut per satisfer les necessitats d'adhesió de tinta.
El mètode de pre-recobriment es divideix en pre-recobriment fora de línia i pre-recobriment en línia: el pre-recobriment fora de línia fa referència al pre-revestiment del paper d'alumini a l'equip d'impressió flexogràfica, i després el paper d'alumini pre{-revestit es posa a la màquina per a la impressió d'injecció de tinta; El pre-recobriment en línia està equipat amb una unitat d'impressió flexogràfica a la màquina d'impressió d'injecció de tinta, que realitza la finalització en línia del pre-recobriment i la impressió d'injecció de tinta, i té una major flexibilitat d'ajust. L'autor també recomana utilitzar un pre-recobriment en línia per a la impressió d'injecció de tinta de paper d'alumini.
La selecció del fluid de pre-recobriment ha de tenir en compte dues dimensions: en primer lloc, l'adaptabilitat de la solució de pre-recobriment i el material de paper d'alumini, segons el tipus de material de paper d'alumini, es pot seleccionar la solució de pre-recobriment d'impressió flexogràfica tradicional adaptada; La segona és l'adaptabilitat de la solució de pre-recobriment i de la tinta digital, que s'ha de provar i verificar a partir de garantir l'adaptació de la solució de pre-recobriment i del paper d'alumini, combinada amb la marca de tinta digital utilitzada.
El gruix del pre-recobriment té un impacte significatiu en l'efecte d'adhesió de la tinta, tal com es mostra a la figura esquerra de la figura 2, l'efecte del pre-recobriment és gruixut i la tinta encara cau durant el procés de rascat. La imatge de la dreta mostra l'efecte quan el gruix del pre-recobriment és adequat, encara que hi hagi rascades evidents, no hi ha pèrdua de tinta.
...
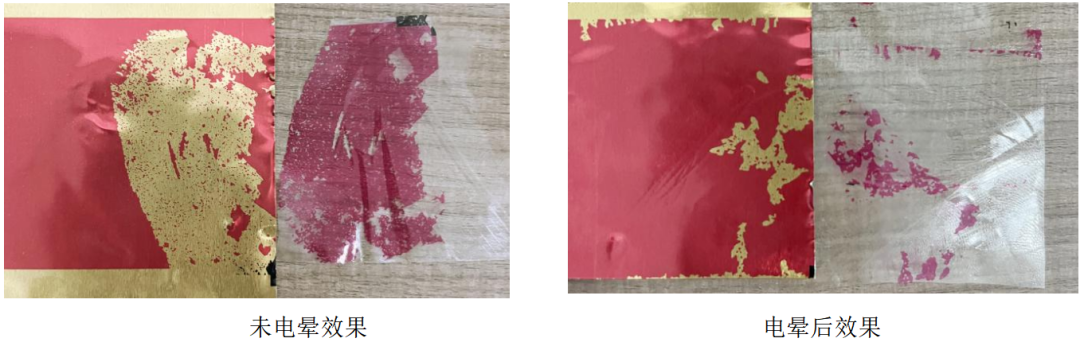 Figura 1 Comparació dels efectes corona
(2) Procés de pre-recobriment
Després de proves del sistema-a llarg termini, l'autor va trobar que el procés de pre-recobriment pot millorar significativament l'efecte d'adhesió de la tinta, però cal centrar-se en tres qüestions bàsiques, a saber, la selecció del nombre de rodets anilox (controlant la quantitat de pre{-recobriment), el mètode de pre{-recobriment (en línia/fora de línia), i la solució de{4}} precobriment, en la{4}}} adaptabilitat que s'han de determinar mitjançant una prova de cribratge real.
La selecció de corrons anilox pot fer referència als següents estàndards: corrons anilox amb 600 ~ 1000 línies i càrrega de tinta d'uns 3,95 bcm³ que s'utilitza habitualment per pre-revestir materials convencionals; Per a materials especials com el paper d'alumini, es recomana triar rodets anilox amb unes 800 línies després de la prova, i el gruix del recobriment no ha de ser massa gruixut per satisfer les necessitats d'adhesió de tinta.
El mètode de pre-recobriment es divideix en pre-recobriment fora de línia i pre-recobriment en línia: el pre-recobriment fora de línia fa referència al pre-revestiment del paper d'alumini a l'equip d'impressió flexogràfica, i després el paper d'alumini pre{-revestit es posa a la màquina per a la impressió d'injecció de tinta; El pre-recobriment en línia està equipat amb una unitat d'impressió flexogràfica a la màquina d'impressió d'injecció de tinta, que realitza la finalització en línia del pre-recobriment i la impressió d'injecció de tinta, i té una major flexibilitat d'ajust. L'autor també recomana utilitzar un pre-recobriment en línia per a la impressió d'injecció de tinta de paper d'alumini.
La selecció del fluid de pre-recobriment ha de tenir en compte dues dimensions: en primer lloc, l'adaptabilitat de la solució de pre-recobriment i el material de paper d'alumini, segons el tipus de material de paper d'alumini, es pot seleccionar la solució de pre-recobriment d'impressió flexogràfica tradicional adaptada; La segona és l'adaptabilitat de la solució de pre-recobriment i de la tinta digital, que s'ha de provar i verificar a partir de garantir l'adaptació de la solució de pre-recobriment i del paper d'alumini, combinada amb la marca de tinta digital utilitzada.
El gruix del pre-recobriment té un impacte significatiu en l'efecte d'adhesió de la tinta, tal com es mostra a la figura esquerra de la figura 2, l'efecte del pre-recobriment és gruixut i la tinta encara cau durant el procés de rascat. La imatge de la dreta mostra l'efecte quan el gruix del pre-recobriment és adequat, encara que hi hagi rascades evidents, no hi ha pèrdua de tinta.
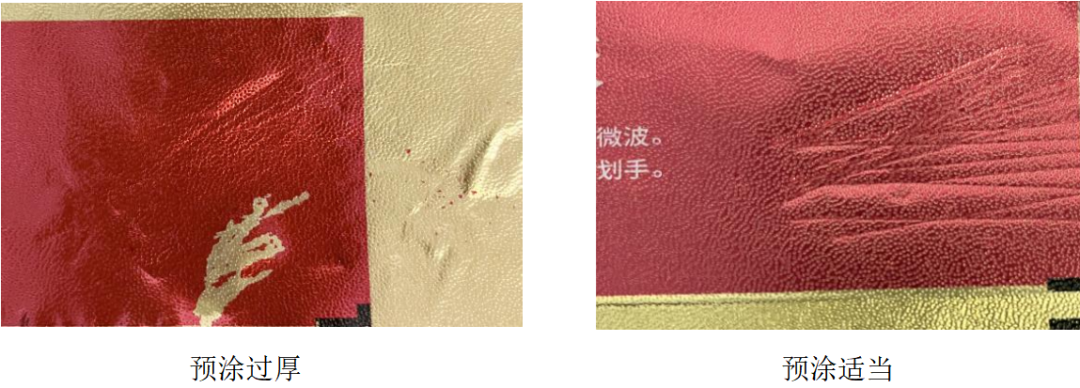
Fig.2 Efecte del gruix del pre-recobriment sobre l'adhesió de la tinta
Amb els seus avantatges de rendiment únics, els materials de paper d'alumini s'utilitzaran cada cop més en el camp de la impressió i l'embalatge. Lots petits, personalització i terminis de lliurament curts s'han convertit en les tendències bàsiques de la demanda al mercat d'impressió amunt, que requereix que els professionals del camp de la impressió digital optimitzin encara més la imprimibilitat dels materials de paper d'alumini i millorin les solucions relacionades. L'autor continuarà explorant en profunditat el procés d'impressió d'injecció de tinta de paper d'alumini i continuarà intercanviant i compartint experiències amb els seus companys per ajudar la indústria a millorar junts.