

Impressió de paper recobert d'alumini-"Set Wolves (Sharp Edge)": 3 defectes comuns i contramesures
Amb l'avenç continu de la tecnologia, la vida material de les persones ha canviat ràpidament i la indústria de la impressió també ha entrat en un període de ràpid desenvolupament. Avui en dia, diversos productes d'embalatge impresos s'utilitzen àmpliament a la vida diària i les demandes del mercat per a la qualitat dels envasos impresos segueixen augmentant. Les actualitzacions iteratives en tecnologia d'impressió i embalatge també aporten nous reptes a les empreses de fabricació. Sota els models de producció intel·ligents, es necessita un sistema de gestió de qualitat més complet per garantir la qualitat dels productes impresos. Aquest article analitza defectes comuns en el procés d'impressió del paper metal·litzat "Seven Wolves (Fengmang)" i proposa les solucions corresponents.
La impressió en paper metal·litzat "Seven Wolves (Fengmang)" és més complexa que la impressió de paper normal, però l'embalatge acabat pot presentar un efecte visual fresc i impressionant (figura 1). El paper metal·litzat, comunament anomenat "paper processat", s'obté mitjançant la transferència d'alumini a un paper normal de doble-revestiment o simple-revestiment. En comparació amb el paper-de doble recobriment normal, el paper metal·litzat té una resistència a la tracció més feble, l'estructura del paper està una mica danyada i la superfície és llisa, augmentant la dificultat de controlar la transferència de tinta i l'anivellament durant la impressió. Durant molt de temps, els defectes de qualitat en la impressió amb aquest material han estat freqüents, la qual cosa suposa una major demanda de tinta, paper, planxes d'impressió i operaris. Mitjançant l'exploració pràctica-a llarg termini i l'anàlisi d'investigació, aquest article se centra a discutir tres defectes comuns en la impressió de paper metal·litzat "Seven Wolves (Fengmang)".
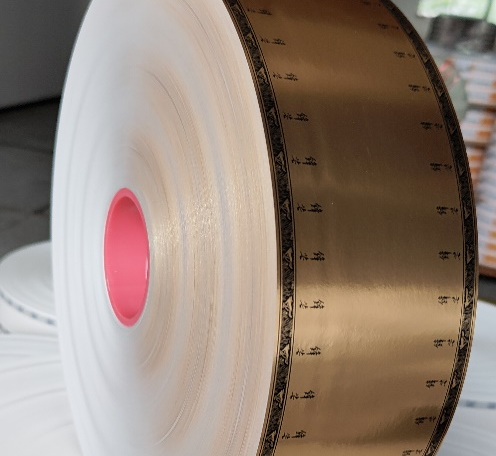
Figura 1: Paper recobert d'alumini-Set llops (Fengmang)
La imatge mostra defectes de ratlles negres
La tinta negra es compon principalment de negre de carboni, resina aglutinant i diversos additius. La resina s'utilitza per fixar el color del pigment i augmentar la viscositat de la tinta, mentre que els additius ajusten la consistència i la velocitat d'assecat de la tinta. La producció de tinta negra té requisits molt estrictes per al procés de mòlta. Quan s'utilitza tinta negra, el principal problema que apareix són les ratlles negres a la imatge o al text, que es poden dividir en dos tipus: ratlles llargues contínues i rastres curts (figura 2).
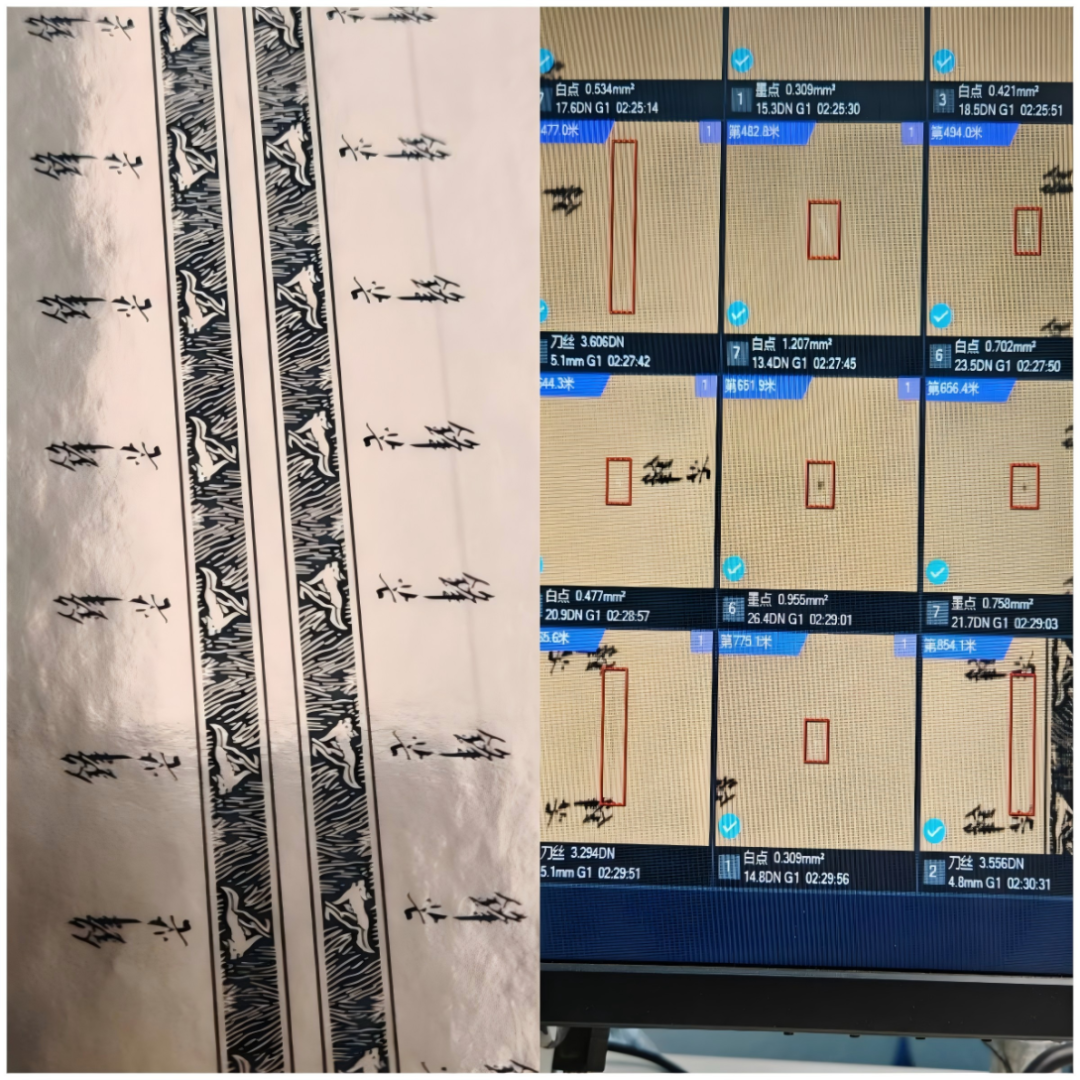
Figura 2 Línies d'extracció negres de text i imatge (esquerra: línia de tracció llarga contínua, dreta: cua de línia d'estirament curta)
Solucions:
1. Remeneu bé la tinta abans de posar-la a la premsa, filtreu-la a través d'una pantalla de 200 malles i netegeu bé la safata de tinta;
2. Utilitzeu paper de vidre de gra 400 per polir la placa d'impressió;
3. Afegiu un 5%-10% d'agent d'assecat-lent segons sigui necessari;
4. Esteneu la rasqueta de 2 a 3 mm més enllà del coixí de la fulla i mantingueu l'angle entre la rasqueta i la placa a 20 graus -40 graus;
5. Controleu la pressió d'impressió i la pressió de subjecció de la raceta a 0,20–0,25 MPa;
6. Si cal, substituïu-lo per un corró electrostàtic més dur.
Defecte 'Crescent' de vernís brillant
El vernís brillant és un recobriment transparent fet principalment de resina sintètica, barrejada amb una base i additius, que proporciona brillantor, resistència al desgast i protecció. En comparació amb altres tintes, el vernís brillant té una densitat més baixa, de manera que durant el funcionament continu de la planxa, es poden formar bombolles, donant lloc a defectes en forma de mitja lluna-(figura 3).

Figura 3 Defecte del vernís 'Crescent'
Solució:
Instal·leu un corró de transferència de tinta amb un motor independent (Figura 4) per aplicar el vernís uniformement a les cel·les de la placa d'impressió; si les bombolles són greus, podeu afegir una quantitat adequada d'antiescuma per eliminar-les.
 Figura 4 Corró Doctor Blade amb dispositiu de motor independent
Defecte "Big Belly".
"Big Belly" és un terme comú a la indústria de la impressió. Quan la tensió general d'impressió no s'optimitza, el rotllo de paper començarà a sobresortir a les vores un cop s'hagi enrotllat fins a un punt determinat, per això s'anomena "Big Belly". El paper d'alumini recobert ja és llis a la superfície i, després de la impressió de vernís UV, el substrat es torna encara més llis. Si la tensió d'impressió no s'ajusta correctament, especialment la tensió del bobinat, aquest defecte pot aparèixer durant els processos de tall aigües avall (figura 5).

Figura 5 Defecte 'Big Belly'
Solucions:
1. Mantingueu la tensió de l'enrotllament entre 0,10 i 0,12 MPa, ja que una tensió excessiva pot provocar arrugues del paper. Establiu la tensió de desenrotllament a 0,15–0,20 MPa;
2. Eviteu fer grans ajustos a la posició lateral del paper durant la impressió;
3. La tinta del vernís no ha de ser massa viscosa. Utilitzeu una tassa Zahn n.° 3 per mesurar i mantenir una viscositat de 13 a 14 segons;
4. Reduïu correctament la velocitat de la impremta.
Els anteriors són problemes de qualitat típics en el procés d'impressió de paper-revestit d'alumini per a "Seven Wolves (Fengmang)". En la producció real, els operadors haurien de recollir contínuament tot tipus de defectes de qualitat, resumir-los i analitzar-los constantment, registrar i revisar cada lot de productes, millorar contínuament les habilitats de gestió de problemes-, augmentar la taxa de superació del producte acabat i seguir optimitzant la qualitat del producte per donar suport al desenvolupament constant de l'empresa.