

L'efecte d'estampació en calent és insatisfactori perquè no es va fer correctament.
Com a tècnica d'acabat de superfícies per a materials impresos, l'estampació en calent té un paper clau en la-impressió de gamma alta, ja que destaca el disseny i emfatitza el tema amb els seus patrons clars, colors brillants, resistència al desgast, resistència a la calor i aspecte exquisit. L'alumini electrolític, com a component indispensable del procés d'estampació en calent, sovint té un paper decisiu en el procés.
En el passat, les empreses d'impressió analitzaven principalment el procés d'estampació en calent des d'aspectes com ara l'equip, la temperatura d'estampació, la pressió d'estampació i la producció de fitxers d'estampació, i van realitzar un control refinat. En aquest article, l'autor començarà amb l'alumini electrolític per analitzar el seu impacte en el procés d'estampació en calent i les tècniques de control.
Característiques estructurals microscòpiques de l'alumini electrolític
En primer lloc, entenent la composició bàsica i les característiques estructurals de l'alumini electrolític (estampació tèrmica), podem reconèixer l'alumini electrolític i les propietats corresponents dels seus components des d'una perspectiva microscòpica.
L'alumini electrolític ordinari consta generalment de cinc capes de materials diferents, mentre que l'alumini electrolític làser generalment consta de sis capes (com es mostra a la figura 1).
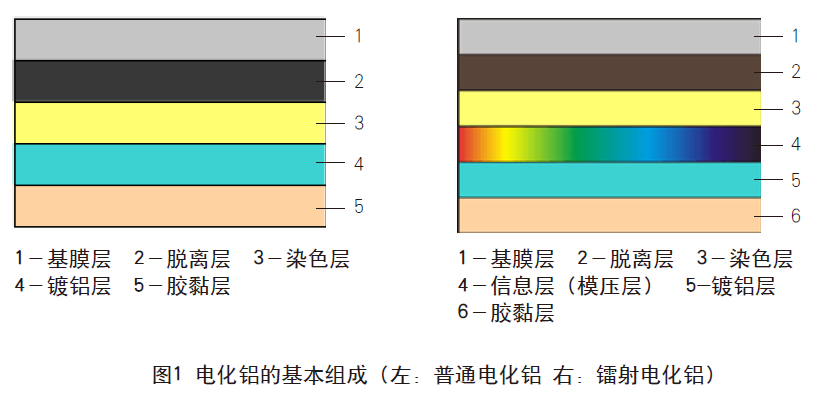
Després d'entendre la composició bàsica de l'alumini metal·litzat, explicarem per separat les característiques de cada capa d'alumini metal·litzat i el seu impacte en els efectes d'estampació en calent.
1. Capa de pel·lícula base
La capa de pel·lícula base és generalment una pel·lícula de polièster estirada biaxialment (PET), principalment amb un paper de suport, amb totes les altres capes adherides a ella. El gruix del PET varia de 12 a 25 μm. La pel·lícula base d'alumini metal·litzada comuna té un gruix de 16 μm, mentre que la pel·lícula base per a l'estampació posicional té un gruix de 22 μm. En l'estampació en calent, la capa de pel·lícula base funciona com a portadora de la informació d'alumini metal·litzat, que és la pel·lícula transparent que es desprèn després de l'estampació.
2. Allibera la capa
La capa d'alliberament aïlla la capa de xapa d'alumini de la capa de pel·lícula base, facilitant l'alliberament de la làmina durant l'estampació. Generalment utilitza cera de resina, acetat de cel·lulosa o resina de silicona. Normalment, la soltura de l'alumini metal·litzat està relacionada amb aquesta capa: per a l'estampació sòlida de gran -àrea, s'utilitza una làmina més solta; per a text o línies fins, s'utilitza una làmina més ajustada. Quan s'utilitza per estampar abans d'imprimir, la tensió superficial també ha de poder adaptar-se a la impressió de tinta posterior.
3. Capa de color
La funció principal de la capa de color és mostrar el color de l'alumini metal·litzat i, després de l'estampació, proporcionar protecció sobre el patró estampat. La capa de color està feta de resina sintètica i pigments. Les resines principals inclouen poliuretà, nitrocel·lulosa, resina de melamina formaldehid i resina de colofonia modificada.
4. Capa d'informació
Aquesta capa serveix principalment per portar informació en relleu i ara es combina generalment amb la capa de color. Normalment està fet d'una barreja de resina poliacrílica i resina de poliuretà, formant una capa de resina termoplàstica que requereix una resistència a la temperatura alta-, propietats antiadherents-, un rang termoplàstic llarg i una forta adhesió a la capa d'alumini.
5. Capa de recobriment d'alumini
La seva funció és proporcionar un suport de brillantor metàl·lic per a les capes de color/relleu. Mitjançant l'ús de l'alta reflectivitat de l'alumini i les propietats òptiques-que reflecteixen la llum intensa, la llum reflectida per la capa de color apareix com una llum colorida amb una brillantor metàl·lica. L'alumini metal·litzat transparent modern utilitza processos de rentat d'alumini o diposita directament mitjans transparents, com ara sulfur de zinc i diòxid de silici.
6. Capa adhesiva
Durant l'estampació en calent, quan l'alumini metal·litzat entra en contacte amb el substrat, la capa adhesiva es fon a la calor i proporciona una forta unió. L'adhesiu consisteix principalment en resines de fusió en calent com el metacrilat de metil (o metacrilat d'etil, metacrilat de butil) copolimeritzades amb acrilat. Depenent del material que s'estampa, també es poden seleccionar altres resines com ara laca Cuba, goma laca o colofonia. S'ha de tenir en compte la compatibilitat amb el substrat per garantir una adherència ferma. La temperatura de fusió calenta-no ha de ser massa alta i ha de coincidir amb la resina de la capa d'alliberament.
Procés de producció d'alumini metal·litzat
A més de la composició que afecta el rendiment de l'estampació en calent, el procés de producció i el control del procés de l'alumini metal·litzat també influeixen en l'estampació en calent. El procés de producció i la tecnologia de l'alumini metal·litzat es mostren a les figures 2 i 3.
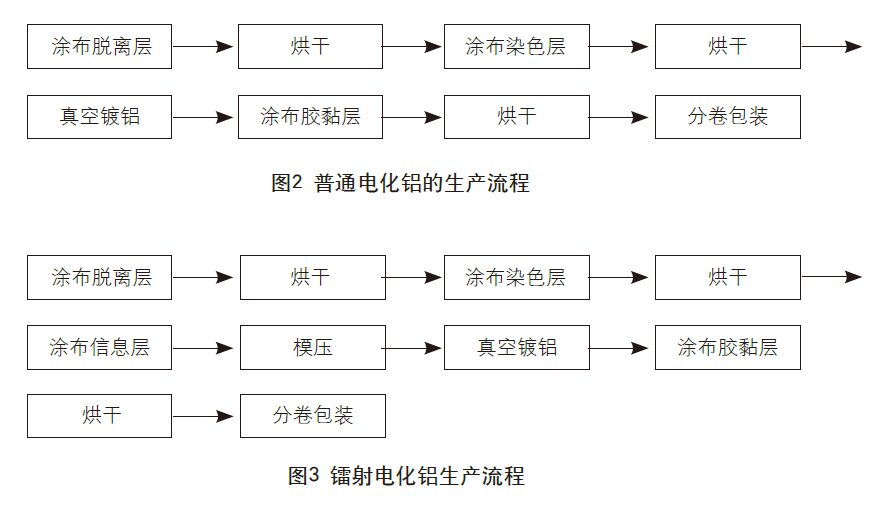
Prenem com a exemple l'alumini electrolític làser-per il·lustrar encara més el procés de producció de l'alumini electrolític.
1. Revestiment
El recobriment es realitza amb una màquina de recobriment. Els gruixos típics del recobriment són aproximadament els següents: gruix del recobriment de la capa de separació 0,01-0,05 μm, gruix del recobriment de la capa de colorant generalment 1 μm, gruix del recobriment de la capa d'informació 2 μm i gruix del recobriment de la capa adhesiva generalment 1,5 μm.
2. Assecat
Després de recobrir cada capa, s'ha d'assecar abans de passar al següent procés. La temperatura d'assecat s'ajusta segons la naturalesa del material de recobriment i l'equip utilitzat.
3. Relleu hologràfic
Amb una màquina de relleu, el motlle metàl·lic hologràfic s'escalfa a una temperatura determinada i es pressiona sobre la capa d'informació amb una determinada pressió. Això transfereix el patró de relleu fi del motlle metàl·lic hologràfic a la superfície de la capa d'informació termoplàstica. Després del refredament, la fixació i la separació, la superfície de la capa d'informació forma ratlles idèntiques a les del motlle metàl·lic hologràfic, que és l'holograma en relleu copiat.
4. Revestiment d'alumini
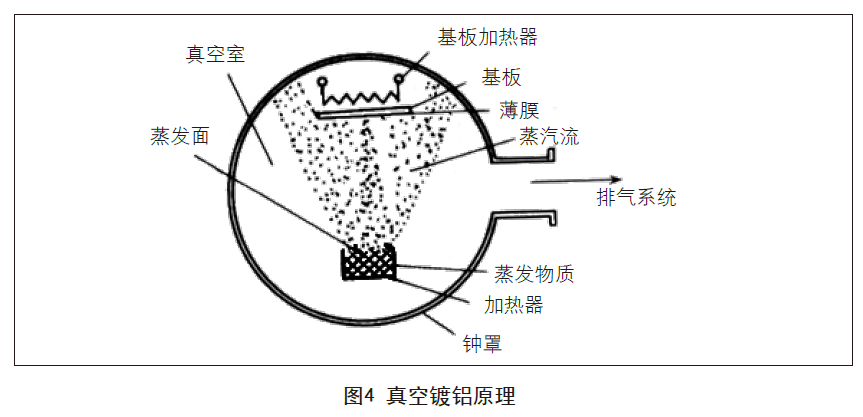
El recobriment d'alumini al buit és un procés en què el metall es vaporitza per resistència, alta{0}}freqüència o escalfament del feix d'electrons en condicions de buit elevat (per sobre de 4-10 MPa) i s'uneix a la superfície del substrat de la pel·lícula per formar una pel·lícula composta metàl·lica. Els materials metàl·lics utilitzats per al revestiment poden ser or, plata, coure, zinc, crom, alumini, etc., sent l'alumini el més utilitzat. El gruix de la capa de vapor-dipositada és d'uns 0,02-0,05 μm. El principi es mostra a la figura 4.
5. Acceptació
La qualitat de l'alumini electroquímic s'ha d'acceptar d'acord amb les normes nacionals o les normes d'unitats de fabricació i unitats d'usuari. L'estàndard de la indústria "BB/T 0031-2006 Paper d'estampació en calent d'alumini electroquímic" inclou els requisits següents: brillantor i aparença, adhesió ferma, rendiment estable de la làmina, fàcil separació de la capa d'aïllament, gràfics clars i suaus, inspecció qualificada de COV, posicionament d'alumini electroquímic d'acord amb els requisits, etc.
6. Embalatge
Després de la inspecció i tall, l'alumini electroquímic general s'envasa segons 120 metres/rotlle o 1200 metres/rotlle, i l'alumini electroquímic s'envasa segons les especificacions reals requerides. Per descomptat, l'alumini electroquímic també té una vida útil, i l'alumini electroquímic emmagatzemat durant massa temps és propens a fallar en l'estampació en calent en ús.
L'efecte de l'alumini electroquímic en el procés d'estampació en calent
Finalment, analitzem específicament la influència de la producció electroquímica d'alumini i les característiques de composició en el procés d'estampació en calent.
Coneixem els tres elements de l'estampació en calent: temperatura, pressió i temps. Aleshores, quina és la connexió entre l'alumini electroquímic i aquests tres elements en el procés d'estampació en calent?
1. Temperatura
Si la temperatura és massa baixa, la capa d'aïllament i la capa adhesiva d'alumini electroquímic no es fonen prou, cosa que farà que l'estampació en calent falli o que l'estampació en calent no sigui ferma, donant lloc a empremtes incompletes i floració. La temperatura d'estampació en calent no ha de ser inferior al rang de resistència a la temperatura de l'alumini electroquímic, i el límit inferior d'aquest rang és assegurar la temperatura a la qual es fon la capa adhesiva d'alumini electroquímic.
Si la temperatura és massa alta, la capa adhesiva es fon més enllà del rang, fent que l'alumini electroquímic s'adhereixi a la taca i produeixi una pasta. També farà que la resina i el pigment sintètics de la capa electroquímica de tenyit d'alumini s'oxidin i polimeritzin, donant lloc a l'aparició de butllofes o núvols-de les empremtes electroquímiques d'alumini. L'alta temperatura també provocarà l'oxidació a la superfície de la capa de revestiment d'alumini electroquímic d'alumini i la capa de tenyit, fent que el producte d'estampació en calent perdi la seva brillantor metàl·lica i redueixi la seva brillantor.
2. Estrès
L'efecte d'aplicar pressió és garantir que l'alumini electroquímic s'adhereixi al substrat i realitzi el tall de la part d'estampació en calent d'alumini electroquímic. Hi ha tres forces en el procés d'estampació en calent: la força de pelat generada pel pelat electroquímic de l'alumini de la capa de pel·lícula base, la força d'adhesió entre l'alumini electroquímic i el substrat i la força d'adhesió a la superfície del substrat (com ara la capa de tinta impresa i el paper blanc).
Si la pressió de l'estampació en calent és massa baixa, l'alumini electroconcide no podrà adherir-se al substrat i la vora de l'estampació en calent no es pot tallar completament, provocant un error de l'estampació en calent o l'empremta de la part de l'estampació en calent.
Si la pressió d'estampació en calent és massa alta, augmentarà la deformació per compressió del revestiment i el substrat, la qual cosa produirà enganxament o grossedat d'impressió. Si la pressió és massa alta, la placa serà aixafada i fins i tot l'equip es farà malbé.
3. Velocitat
La velocitat d'estampació en calent determina el temps de contacte entre l'alumini electroquímic i el substrat, i el temps de contacte és directament proporcional a la solidesa de l'estampació en calent en determinades condicions. La velocitat d'estampació en calent és lleugerament més lenta, cosa que pot fer que l'alumini electroquímic i el substrat s'adhereixin fermament, cosa que afavoreix l'estampació en calent. Si la velocitat d'estampació en calent és massa ràpida, la capa adhesiva i la capa de despreniment d'alumini electroquímic no s'han fos o no es fonen prou en un instant, cosa que provocarà l'estampació en calent o la inflor. La velocitat d'estampació en calent ha de ser compatible amb la pressió i la temperatura, i hi ha desavantatges de ser massa ràpid o massa lent.
En general, en el cas de baixa temperatura d'estampació en calent, velocitat ràpida d'estampació en calent, capa de tinta gruixuda a la superfície del producte imprès que s'ha d'estampar i poca suavitat del paper, la pressió d'estampació en calent augmenta, i viceversa, es redueix la pressió d'estampació en calent.
En resum, la composició i el procés de producció de l'alumini electroquímic tindran un gran impacte en el procés d'estampació en calent. Les empreses d'impressió trobaran molts problemes en el procés de perseguir l'estampat en calent exquisit i estable, i la majoria dels problemes es poden trobar des de cada detall de la composició del procés per trobar la millor solució. Aquest article exposa breument la influència de la composició electroquímica d'alumini i el procés de producció en el procés d'estampació en calent, amb l'esperança de proporcionar algunes idees per a tothom per resoldre el problema de l'estampació en calent.