

Quines són les característiques especials de la serigrafia i el procés d’enganxament per a caixes de regals d’envasos de cigarrets? Aquí teniu el secret de baix cost i d’alta eficiència!
La producció de caixes de regals de paquets de cigarrets requereix no només el procés d’impressió dins i fora de la caixa, sinó també el pas final d’embarcar i muntar. El tradicional mètode de raspallat manual de cola té molts inconvenients, com ara diferències en els mètodes de funcionament individuals, la dificultat per assolir estàndards de qualitat uniformes i una baixa eficiència de producció. Si la cola de la caixa de regal del paquet de cigarrets no s’aplica de manera uniforme, és fàcil provocar pelat de cola o desbordament, contaminació i adhesió de l’aspecte del producte.
La impressió de pantalla es coneix com a "impressió universal" a la indústria de la impressió a causa de la seva gruixuda capa de tinta, colors vius, àmplia gamma de tipus de substrat i diversos efectes especials de tinta, que poden implicar diverses indústries com envasos, electrònica, roba, ceràmica, etc. Aplicar la serigrafia al procés de retenció del conjunt de caixes de regal és una bona opció. El seu cost és baix, el gruix de la capa adhesiva és moderat, estable i fàcil d’ajustar. Es pot aplicar a l’aigua - basat en el làtex i és respectuós amb el medi ambient sense preocupar -se de superar els estàndards de VOCS. Les parts adhesives es poden ajustar i canviar lliurement a través de fitxers de pel·lícules, amb una persona que aplica adhesiva i diverses persones que munten, estalviant molts costos laborals.
A causa de l'ús de l'adhesiu a la serigrafia de caixes de regals, la impressió dins de la pantalla no és tinta ordinària, sinó adhesiva. Per tant, tenim el nostre propi conjunt de processos de producció en termes d’equips, mètodes d’elaboració de plaques, selecció d’adhesius i producció de documents. Aquí, compararem i resumirem les diferències entre els processos tradicionals d’impressió de tinta.
 Selecció d'equips
Hi ha molts tipus d’equips d’impressió de pantalla i les màquines d’impressió de serigrafia tradicionals es divideixen en màquines d’impressió de pantalla de premsa plana, màquines d’impressió circular de premsa plana i màquines de pantalla circular de premsa de premsa basades en la manera d’aplicar la pressió. La majoria dels productes d’impressió d’embalatges de paper tenen un rang de pes de 80 ~ 230g/m2, i les màquines d’impressió de serigrafia totalment automàtica que utilitzen impressió circular de premsa plana per a adhesius de superfície, adhesius interiors, paper d’àcid sulfúric, etc. En la primera fase de les caixes de regal d’envasos de cigarrets són totalment capaços de manejar -los.
No obstant això, des del procés de postproducció fins a l’etapa de muntatge de la caixa de regal del paquet de cigarrets, normalment es fa de cartró dur que ja ha estat sotmès a tecnologia laminació. El seu gruix és gran, la seva rigidesa és alta i no és adequada per doblegar -la. No és adequat per a la impressió circular de prémer pla, per la qual cosa és més adequat utilitzar una màquina d’impressió de pantalla de premsa plana compacta amb un gran espai d’impressió dimensional de tres - per al procés d’enganxament, tal com es mostra a la figura 1. Una més gran tres - dimensional Can Afegeix múltiples capes de cartró amb diferents especificacions de gruix, utilitzant la rigidesa de la cartró com a plataforma d’impressió per millorar l’eficiència de producció.
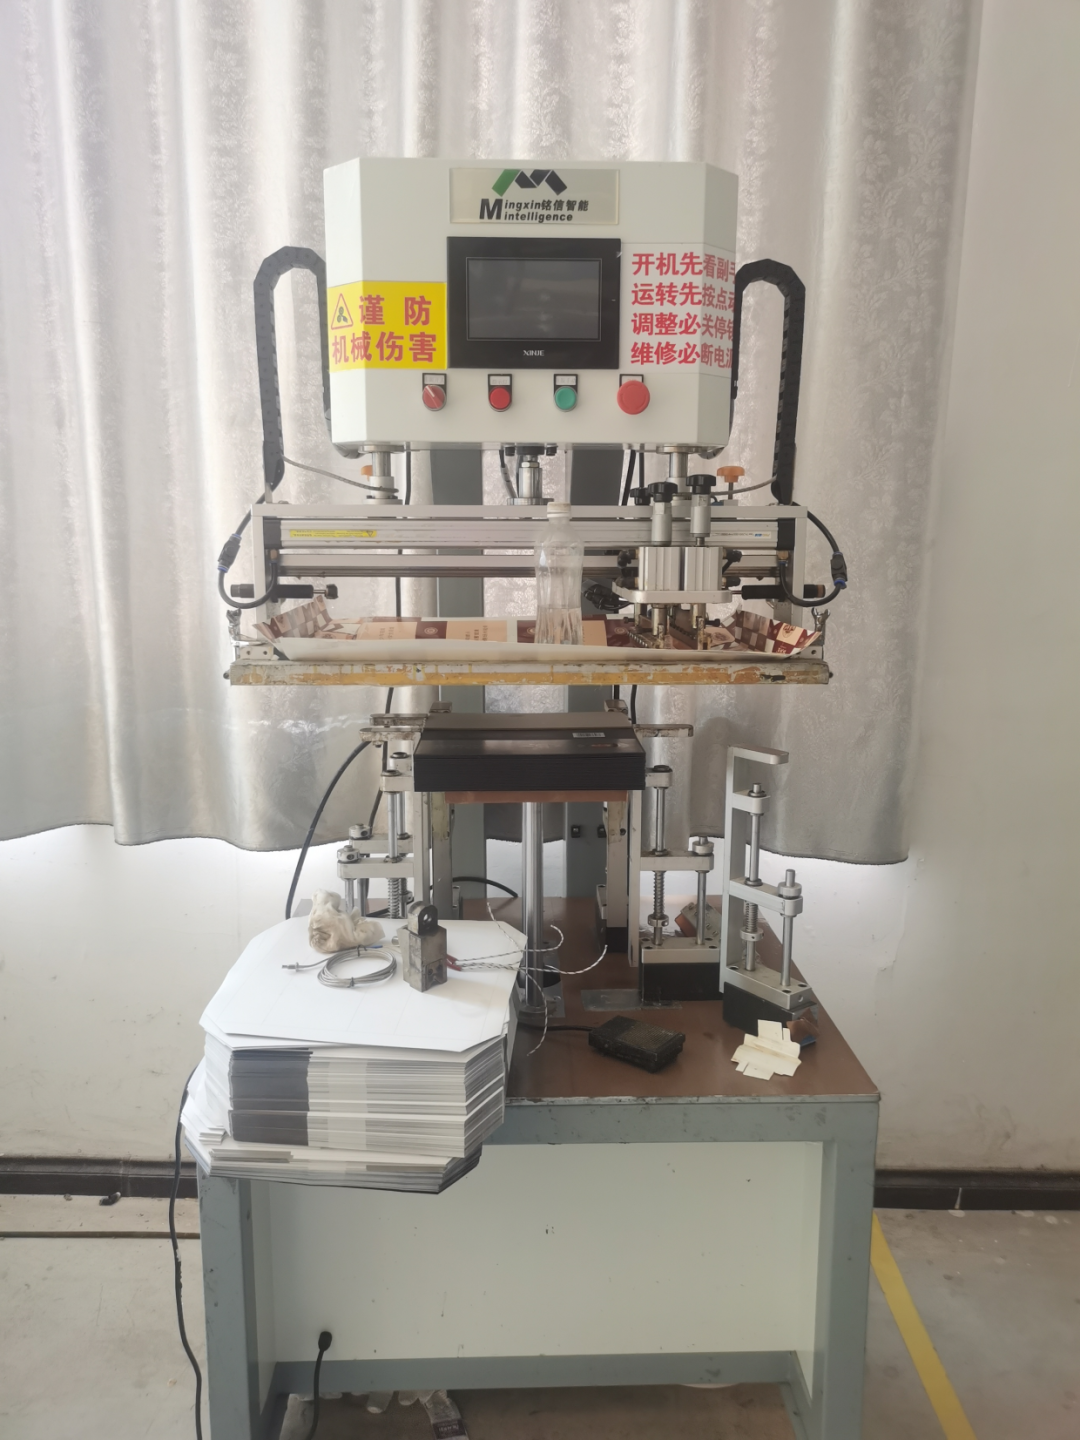
Figura 1 Màquina d'impressió d'aplanament
La producció de serigrafia
El procés de producció d’impressió de serigrafia es pot dividir aproximadament en: estirar la pantalla, aplicant adhesius fotosensibles, assecat, exposició, desenvolupant la placa i inspeccionant la placa. La impressió de tinta i la impressió adhesiva tenen diferències significatives en la selecció de materials i processos de plaques, tal com es mostra a la taula 1.
Taula 1 Diferències entre la impressió de tinta i la impressió adhesiva
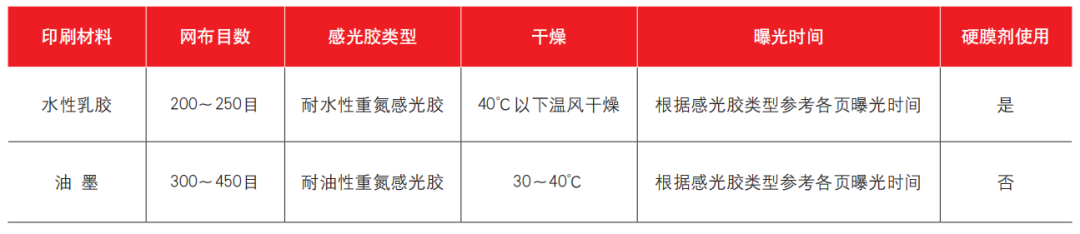
El làtex basat en l’aigua utilitza l’aigua com a diluent i la seva solubilitat a la pantalla no és tan bona com la tinta. A l’hora d’escollir la mida de la malla, és recomanable utilitzar una mida de malla d’uns 200-250 malla, que pot equilibrar eficaçment el gruix de la capa adhesiva i evitar l’obstrucció freqüent. Per a la impressió de productes de tinta, per tal d’assegurar la precisió dels gràfics i del text d’impressió, sovint és necessari utilitzar malla amb una mida de malla de 300-450 o superior per fer la placa.
01/Tipus d’adhesiu fotosensible
La selecció d’adhesius fotosensibles també és un dels punts clau. Els fabricants produeixen diferents tipus d’aigua - L’adhesiu fotosensitiu de diazo resistent i l’adhesiu fotosensitiu de diazo resistent a l’oli segons diferents situacions. Si l’adhesiu fotogràfic basat en DIAZO basat en oli- es selecciona erròniament per a la fabricació de plaques amb l’aigua - basat en el làtex, pot causar problemes com la delaminació i la mala resistència a la impressió de la placa.
02/Exposició
Enganxeu el substrat de pel·lícula a la superfície P de la pantalla i exposeu -la a la llum ultraviolada. La part exposada a la llum ultraviolada perd la seva solubilitat en aigua. Segons el tipus d’adhesiu i temps d’exposició fotosensibles, consulteu el calendari d’exposició de cada pàgina del manual i determineu el temps d’exposició òptim abans de l’exposició. L’exposició insuficient pot reduir la durabilitat de la pantalla, mentre que l’exposició excessiva pot afectar la claredat de la imatge.
03/Desenvolupament de plaques
Remullar els dos costats de la pantalla exposada en aigua neta o col·locar -la en un lavabo durant 1 - 2 minuts. Després de l’eliminació, esbandiu la pantalla amb una pistola d’aigua d’alta pressió en forma de boira d’aigua (les parts exposades a la llum ultraviolada tenen cola fotogràfica endurida a la pantalla i les parts no exposades a la llum ultraviolada es dissolen en aigua) fins que tots els gràfics i el text es desenvolupin clarament. Retireu l'excés d'aigua i assequeu -ho a una temperatura per sota dels 40 graus.
04/ Versió d'inspecció
Inspecció en sec, corregeix la pantalla i repara els forats.
L’ús d’agents de durada
La impressió de tinta requereix que la pantalla tingui una bona resistència i flexibilitat de dissolvents de la malla, una excel·lent adaptabilitat d’impressió i excel·lents propietats de desplaçament i regeneració de pantalla. Per tant, no és adequat per a l’ús de Dura Mater. D'altra banda, l'adhesiu de les caixes de regal provoca un desgast més greu a la placa d'impressió a causa del cartró gruixut i dur, així com la gran distància de malla d'impressió. A més, Water - basat en el làtex corroeix la pel·lícula fotosensible de la placa d'impressió. La durabilitat d’impressió de la pantalla sovint és inferior a 5.000 estampes, cosa que pot provocar un pelat adhesiu. Per tant, per millorar encara més la durabilitat de la placa d’impressió i millorar la resistència a l’aigua de la pel·lícula adhesiva fotosensible, cal utilitzar un agent de cinema dur.
L’agent de pel·lícula dura imprès en serigrafia és un conjunt de components de dos components - de dues ampolles. Després de barrejar -la, apliqueu -la a la superfície de la pantalla feta d’aigua - basada o aigua - basada en doble -
El mètode d’ús és el següent:
(1) Barregeu la solució A i la solució B en una relació 1: 1 i agiteu bé.
(2) Després de desenvolupar la pantalla, assequeu -la i utilitzeu un drap lliure de pelussa o una esponja submergida en la barreja AB per aplicar -la a la superfície de la pantalla. Apliqueu -lo a banda i banda, no massa. No deixeu que el líquid s’acumuli a la pantalla per evitar l’obstrucció dels forats de la pantalla després de la solidificació.
(3) Després de l'assecat, la pantalla es pot transferir al procés d'impressió
Utilitzant un agent de cinema dur, la durabilitat de la pantalla pot arribar al voltant de 20000 estampes, amb una millora i una millora significativa.
Selecció d’adhesiu
La pressió UV - Adhesiu i aigua sensible - basat en làtex que es pot imprimir en serigrafia tenen les següents característiques diferents: pressió curada UV - L'adhesiu sensible no conté aigua o dissolvents orgànics, de manera que es pot curar sense passar per un forn de calefacció, mentre que l'aigua {{3} escalfant -se o es pot evaporar i assecar -se naturalment a temperatura ambient.
La pressió curable UV - Els adhesius sensibles utilitzen monòmers acrílics com a diluents, que tenen una millor resistència a l'aigua i una tensió de superfície inferior. Per tant, la pressió curable UV - Els adhesius sensibles són més adequats per a la impressió de pantalla en superfícies d’energia de baixa superfície, com ara superfícies recobertes amb tinta d’impressió; Tanmateix, l’aigua - basat en el làtex sovint redueix la seva resistència a l’aigua a causa de la presència d’additius hidròfils com els emulsionants. Per tant, la placa d’impressió s’ha de tractar amb un abric dur per millorar la seva resistència a l’aigua. Els clients basats en aigua són àmpliament reconeguts pels clients per la seva llarga experiència d’aplicació, mentre que els adhesius sensibles de pressió curable UV -, com a tecnologia emergent, tindran un paper cada cop més important en les futures aplicacions. No obstant això, tenint en compte el cost global i la protecció ambiental, actualment és més cost - efectiu utilitzar l'aigua - basat en el làtex.
Trieu el rascador de goma adequat
El rascador de goma té quatre funcions, cosa que pot fer que la tinta flueixi per la pantalla; Pot fer que la pantalla estigui en contacte amb el material d'impressió; Pot assegurar -se que la pantalla sigui compatible amb la superfície d’impressió i material; Pot eliminar l'excés de tinta de la pantalla.
La duresa del rascador de goma s’expressa generalment en duresa de la costa, que oscil·la entre els 55 i els 95 graus a la costa. Els productes de tinta requereixen la precisió d’imatges impreses, normalment utilitzant un rascador de goma amb duresa moderada o alta, que completa un moviment recíproc de retorn de tinta després d’un sol procés de rasca. L’aplicació de cola no requereix una alta precisió per a gràfics i text. Trieu un rascador més suau que sigui més compatible amb la superfície de la pantalla i requereixi menys pressió d'impressió. Els dos rascadors es poden alternar endavant i endavant per completar dos processos d'impressió.
Controleu amb precisió la quantitat de cola aplicada mitjançant les característiques dels fitxers de fabricació de plaques
L’adhesiu d’impressió de pantalla es pot controlar i ajustar amb precisió la mida i la densitat dels punts mitjançant un substrat sòlid.
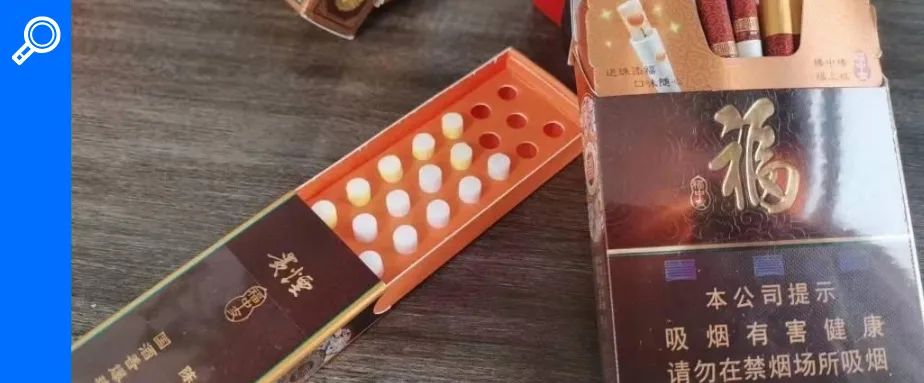
Comparteix un cas pràctic de la producció d’una empresa d’una caixa “Guiyan (Fuzhong Zhi)”, com es mostra a la figura 2. El primer pas és utilitzar el fons completament sòlid de la caixa, tal com es mostra a la figura 3, com a fitxer adhesiu. Durant el procés de producció, es va trobar que després de la formació de la caixa, la quantitat de cola aplicada era massa gran i les marques de cola i les empremtes es van estendre per la part posterior de la caixa, formant marques fosques a la part frontal, que van tenir un impacte significatiu en la qualitat de l’aspecte.
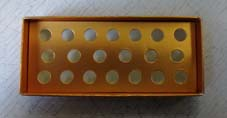
Figura 2 "Guiyan (Fuzhong Zhi)" Caixa interior del filtre de cigarrets
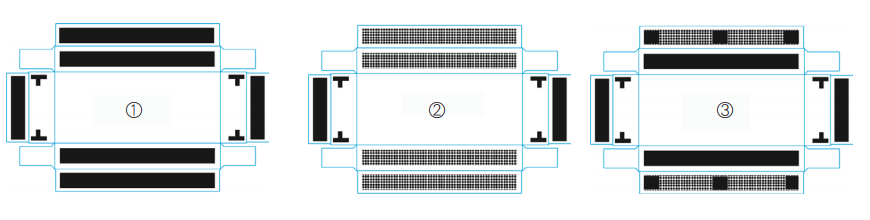
Figura 3 Esquema esquemàtic del procés de millora del fitxer
Modificant el fitxer, ② El text original ple del cos principal es va substituir per punts circulars per un diàmetre de 1,2, reduint la quantitat de tinta a la capa adhesiva i resolent el problema de la impressió fosca. Però, després que el producte acabat estigui en caixa, hi ha alguns casos de pelat de cola. La investigació va trobar que durant el procés d'impressió, alguns punts tenen una aplicació de cola desigual a causa del bloqueig de la placa. Quan el bloqueig de la placa és greu, es pot produir una aplicació de cola insuficient, provocant que la caixa s’obri.
Reviseu de nou el document mitjançant una combinació de punts sòlids i de xarxa i centreu -vos en reforçar alguns punts d’enllaç. Els problemes d’obertura de cola i impressió fosca s’han resolt a fons i, finalment, formen el document ③ i el finalitzen per a la producció massiva.